斗式提升機18年專注斗式提升機
廠家直銷 批量生產(chǎn) 加工定制
廠家直銷 批量生產(chǎn) 加工定制


發(fā)布時間:2026-09-03 14:16:04作 者:大漢機械瀏覽次數(shù):次
摘要:水泥廠斗式提升機在窯頭窯尾用不到一年,鏈條斷了、料斗變形了,換一次鏈條十幾萬,停產(chǎn)損失更大。問題出在選型上。
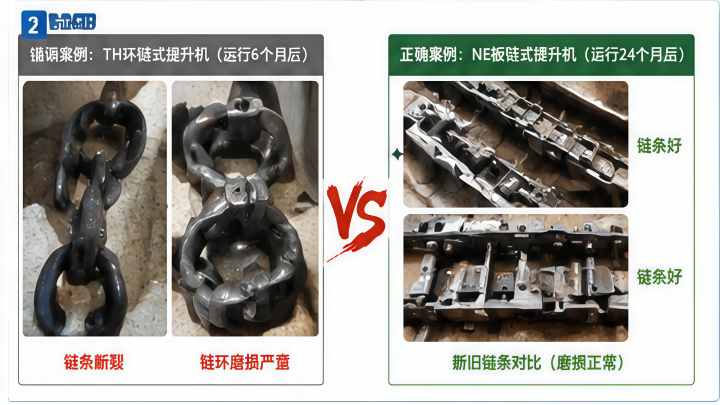
某水泥廠在熟料輸送環(huán)節(jié)選用了一臺TH環(huán)鏈式斗式提升機,物料溫度220℃。運行僅6個月后,環(huán)鏈鉸接處嚴重磨損,鏈環(huán)斷裂導致全線停產(chǎn)72小時。
后果:熟料堆積堵塞窯頭,直接停產(chǎn)損失約8萬元;鏈條更換及搶修費用約7萬元;合計損失超過15萬元。
問題出在哪?環(huán)鏈是圓環(huán)與圓環(huán)直接鉸接,屬于干摩擦工況,高溫下無有效潤滑,磨損速率急劇加速。同樣的工況,另一家水泥廠改用NE板鏈式提升機,鏈板材質(zhì)40Cr、銷軸材質(zhì)35CrMo,經(jīng)規(guī)范熱處理,運行24個月后鏈條磨損仍在正常范圍內(nèi),預計使用壽命可達3年以上。
選型對與錯,差的不只是設(shè)備價格,更是停產(chǎn)損失和維修成本。
關(guān)于斗式提升機的通用選型原則,本站在《斗式提升機怎么選?按物料匹配型號才不踩坑》一文中已按物料溫度分為常溫、中溫、高溫、超高溫四檔進行詳細說明,本文在此基礎(chǔ)上進一步聚焦水泥廠窯頭/窯尾的高溫+高磨琢疊加工況,深入解析鏈條材質(zhì)的具體選型方案。
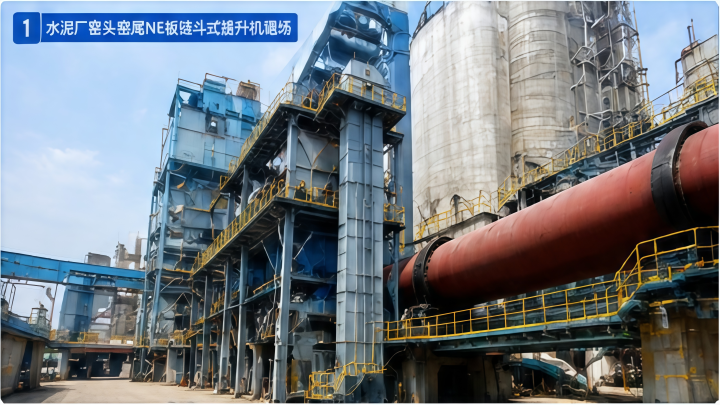
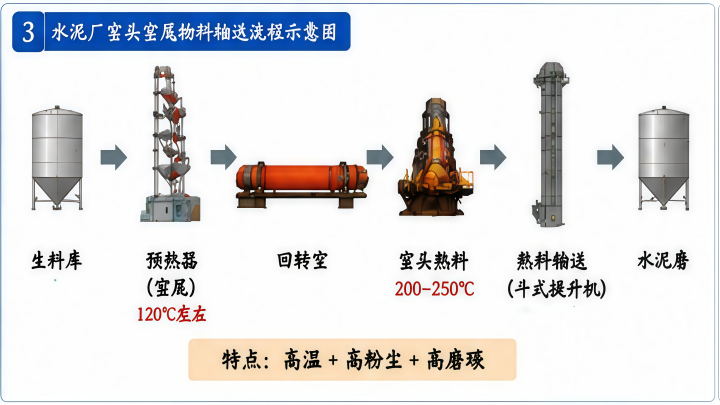
水泥廠窯頭負責熟料燒成,窯尾承擔生料預熱和分解,兩個區(qū)域都面臨高溫、高粉塵、高磨琢的三重暴擊:
| 輸送環(huán)節(jié) | 物料類型 | 典型溫度 | 磨琢性 |
|---|---|---|---|
| 窯尾入窯生料 | 生料粉 | 120℃左右 | 中等 |
| 窯頭熟料輸送 | 水泥熟料 | 200℃~250℃ | 高 |
| 高溫型定制工況 | 熟料/燒結(jié)礦 | 可達300℃ | 極高 |
90%的人選型失敗,不是因為設(shè)備“不耐高溫”,而是忽略了高溫與磨琢的疊加效應(yīng)——高溫讓鏈條材料軟化,磨琢加速材料流失,兩者共同作用導致鏈條壽命急劇縮短。這是水泥廠斗式提升機選型中最容易踩的坑。
斗式提升機按牽引件分為皮帶式(TD)、環(huán)鏈式(TH)和板鏈式(NE)三大類。本站在《斗式提升機怎么選?按物料匹配型號才不踩坑》中將物料溫度分為四檔,以下按統(tǒng)一標準進行對比:
| 對比項 | TD皮帶式 | TH環(huán)鏈式 | NE板鏈式 |
|---|---|---|---|
| 牽引件材質(zhì) | 橡膠帶/鋼絲膠帶 | 低合金鋼圓環(huán)鏈 | 合金鋼板鏈 |
| 適用物料溫度 | 常溫≤60℃(耐熱帶≤120℃) | 中溫60~80℃ / 高溫80~250℃ | 高溫80~250℃ / 超高溫250℃左右 |
| 高磨琢物料適應(yīng)性 | ? 差 | ?? 中等 | ? 優(yōu) |
| 大塊物料適應(yīng)性 | ? 差(≤50mm) | ?? 中等(≤60mm) | ? 優(yōu)(≤100mm) |
| 使用壽命(正常維護) | 1~2年 | 1~2年 | ? 3年以上 |
| 單機最大提升高度 | ≤40m | ≤30m | ≤40m |
皮帶式(TD):普通膠帶耐溫僅60℃,即便耐熱膠帶也只有120℃,在200℃以上高溫下會快速老化、開裂、打滑。水泥廠高溫工況嚴禁選用。
環(huán)鏈式(TH):低合金鋼環(huán)鏈可耐受250℃以下物料,適合中溫及高溫工況的中等磨琢小塊散料。但環(huán)鏈鉸接為干摩擦,在高溫高磨琢下磨損極快。根據(jù)JC/T 459-2018標準,環(huán)鏈斗式提升機適用于提升粒度小于60mm的物料。
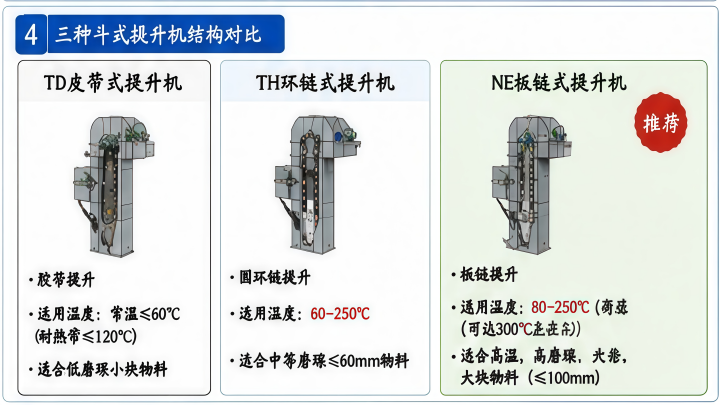
板鏈式(NE):可提升溫度不超過250℃的物料,適配高溫及超高溫、高磨琢、大塊物料工況,是水泥廠窯頭/窯尾高溫工況的首選方案。
很多廠家只說“優(yōu)質(zhì)合金鋼”,但同樣叫合金鋼,不同牌號的耐高溫性能和壽命天差地別:
| 材質(zhì)牌號 | 類別 | 硬度(熱處理后) | 抗拉強度 | 適用溫度 | 核心特點 |
|---|---|---|---|---|---|
| 45鋼 | 碳素結(jié)構(gòu)鋼 | — | ~600MPa | ≤150℃ | 成本低,僅限一般工況 |
| 40Cr | 合金結(jié)構(gòu)鋼 | HB229~269 | ≥980MPa | ≤250℃ | 強度高、淬透性好 |
| 35CrMo | 合金結(jié)構(gòu)鋼 | ≤229HB(調(diào)質(zhì)態(tài)) | ≥985MPa | ≤500℃ | 高溫蠕變強度極高 |
| 20MnSi | 低合金鋼 | — | — | ≤250℃ | 環(huán)鏈常用材質(zhì) |
| 20CrMnTi | 滲碳鋼 | 滲碳淬火HRC58~62(表面) | ≥1080MPa | ≤250℃ | 表面硬度高、心部韌性好 |
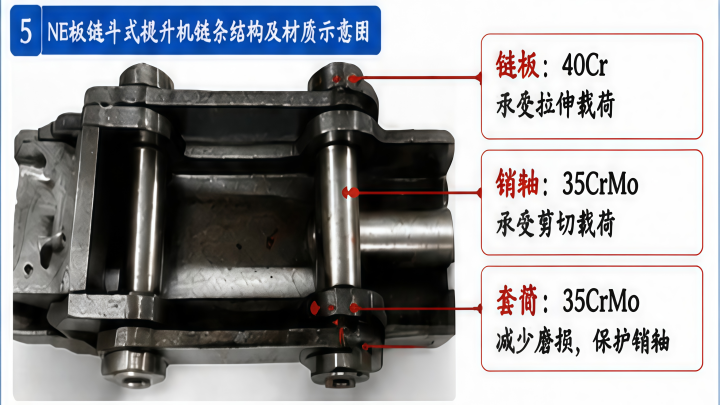
在NE板鏈斗式提升機中,鏈板和銷軸/套筒承擔不同功能,材質(zhì)選擇也各有側(cè)重:
鏈板40Cr + 銷軸35CrMo的組合,兼顧了強度、耐磨、耐高溫三大需求,是目前水泥廠NE板鏈斗式提升機的主流配置。
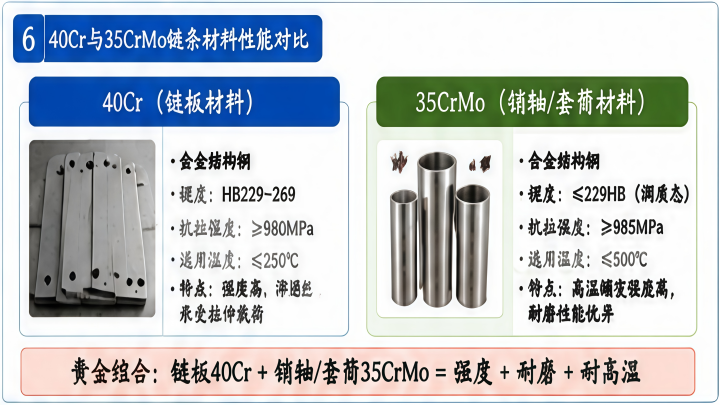
優(yōu)質(zhì)材質(zhì)必須配合正確的熱處理工藝。以35CrMo為例,標準熱處理規(guī)范為:淬火850℃、油冷;回火550℃、水冷或油冷。40Cr鏈板的典型熱處理工藝為:850℃加熱保溫、油淬、450℃回火。
未經(jīng)正確熱處理的鏈條,即便材質(zhì)牌號正確,高溫強度和耐磨性也會大打折扣。
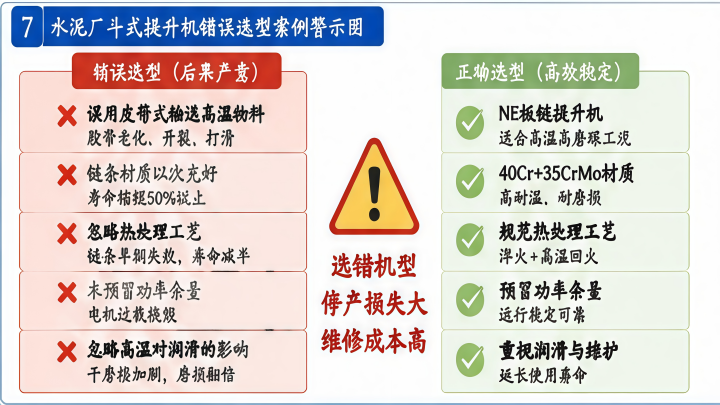
| 選型錯誤 | 后果 | 經(jīng)濟損失參考 |
|---|---|---|
| ? 高溫工況誤用皮帶式 | 膠帶龜裂、斷裂,整線停產(chǎn) | 停產(chǎn)+更換 ≥5萬元 |
| ? 鏈條材質(zhì)以次充好 | 壽命縮短50%以上,頻繁停機 | 年維護成本增加 2~3倍 |
| ? 未預留功率余量 | 電機過載燒毀 | 電機更換 ≥3萬元 |
| ? 忽略熱處理工藝 | 鏈條早期失效,壽命減半 | 提前更換 ≥5萬元 |
| ?? 忽略高溫對潤滑性能的影響 | 鏈條鉸接處干摩擦加劇,磨損速度翻倍 | 維修頻次增加 ≥2倍 |
記住:在水泥廠窯頭/窯尾高溫工況下,選錯機型是最大的成本。一臺NE板鏈斗式提升機的初期投資雖然高于皮帶式,但3年以上的使用壽命和低維護成本,遠優(yōu)于皮帶式1~2年就要更換的頻繁投入。
第一步:測定物料參數(shù)
第二步:確定機型
第三步:確認鏈條材質(zhì)與熱處理
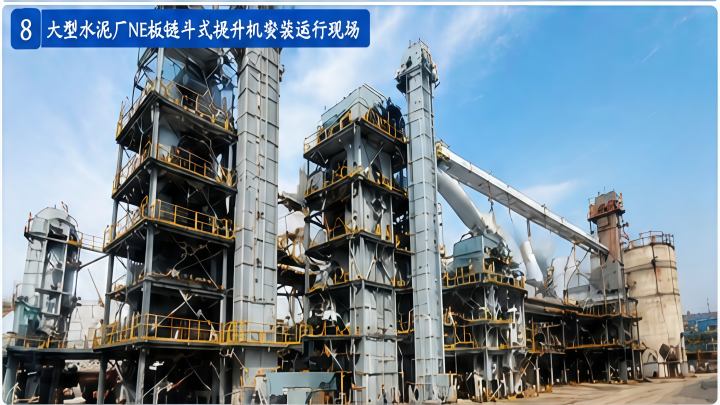
水泥廠窯頭、窯尾高溫高磨琢工況下,NE板鏈式斗式提升機憑借耐高溫(可達250℃~300℃)、耐磨損、大塊物料適應(yīng)性強的綜合優(yōu)勢,是高溫及超高溫工況的首選方案。
在鏈條材質(zhì)上,鏈板采用40Cr、銷軸采用35CrMo的組合,配合規(guī)范的熱處理工藝(淬火+高溫回火),是保障設(shè)備在高溫環(huán)境下長期穩(wěn)定運行的關(guān)鍵。
正確的選型,省的不只是設(shè)備錢,更是停產(chǎn)損失和維修成本。
需要選型方案?
將您的物料溫度、輸送量、提升高度發(fā)給我們,24小時內(nèi)出具定制化選型方案。歡迎撥打咨詢熱線或在線留言,免費獲取《水泥廠斗式提升機選型參數(shù)表》。
新鄉(xiāng)市大漢振動機械有限公司