斗式提升機18年專注斗式提升機
廠家直銷 批量生產 加工定制
廠家直銷 批量生產 加工定制


發布時間:2026-09-03 11:25:55作 者:大漢機械瀏覽次數:次
斗式提升機是散料輸送系統的核心設備,一旦因故障停機,將直接影響整條生產線的運行效率。據統計,堵料、跑偏、鏈條斷裂三類故障占總故障率的八成以上。本文系統梳理了這三類故障的排查方法與維修步驟,幫助操作人員快速定位問題、規范處理,降低非計劃停機帶來的損失。
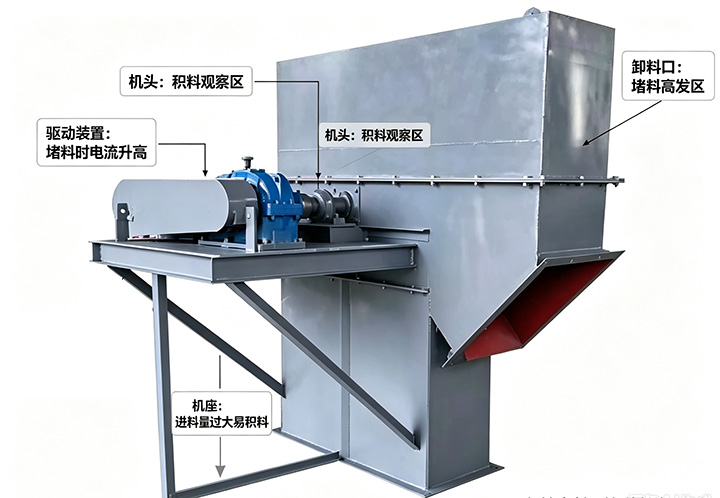
卸料口問題、進料量過大、物料過濕、大塊異物。
排查時,停機后先觀察積料位置——在機頭多為卸料口堵塞,在機座多為進料量過大。再檢查物料狀態:用手捏取進料口物料,若一捏成團不易散開,說明含水量偏高易粘壁;若含有明顯大塊異物,則需檢查前端篩網。最后核對電流表,若比正常值高出15-20且不回落,即為給料速度過快。
根據排查結果,選擇對應的處理方法。若多種原因并存,依次操作即可:
清理積料:使用專用工具清除機頭、機座及彎頭處積料,同時檢查料斗是否變形或脫落,如有則校正或更換。
調整給料:調小給料機轉速或閘板開度,使給料量降至額定能力的80-90,觀察電流表回落至正常范圍即可。
處理濕料:若物料過濕導致反復堵料,可在進料前端增加簡易篩網或人工翻曬。仍無法解決時,聯系廠家評估是否增加干燥設備。
跑偏就是膠帶或鏈條在運行中持續向一側偏移。根本原因是兩側受力不平衡,常見于張緊調整不均、頭尾輪不平行、進料偏載或部件磨損不均四種情況。
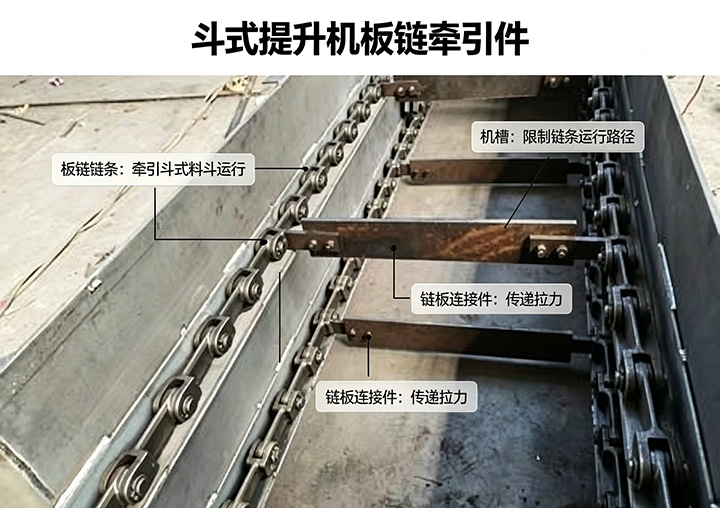
排查時,先分別在空載和負載狀態下觀察跑偏情況——空載時就跑偏,多為張緊不均或頭尾輪不平行;負載時才跑偏,多為進料偏載所致。同時查看膠帶或鏈條邊緣的磨損痕跡,若僅一側磨損嚴重,則說明該側受力過大,需向反方向調整張緊裝置。用細線拉直貼住頭輪和尾輪端面,可檢查兩輪是否平行。
根據排查結果,選擇對應的處理方法。若多種原因并存,依次操作即可:
調整張緊:用扳手同步旋轉兩側張緊螺桿,每次旋轉四分之一圈,邊調邊觀察,直至空載時牽引件基本居中,兩側螺桿刻度保持一致。張緊力以鏈條在鏈輪上略有垂度為宜,垂度約為鏈輪中心距的百分之一到百分之二。
校正平行度:若頭尾輪不平行,在軸承座下方增減薄墊片,墊片厚度可用0.5mm或1mm的規格。單次調整后空載運行觀察,反復微調直至跑偏量在允許范圍內,以膠帶邊緣不磨損殼體為準。
調整進料:若為進料偏載所致,在進料口加裝擋料板或調整下料溜槽角度,使物料居中均勻地落在牽引件中部。
更換磨損部件:若滾筒包膠或鏈輪齒面磨損嚴重,現場無法修復,需聯系廠家更換。更換后需重新校正平行度。
金屬疲勞累積所致,交變應力使裂紋不斷擴展直至斷裂。常見原因有四種:達疲勞壽命、過載拉斷、鏈條磨損嚴重未及時更換、鏈輪齒面嚴重磨損。
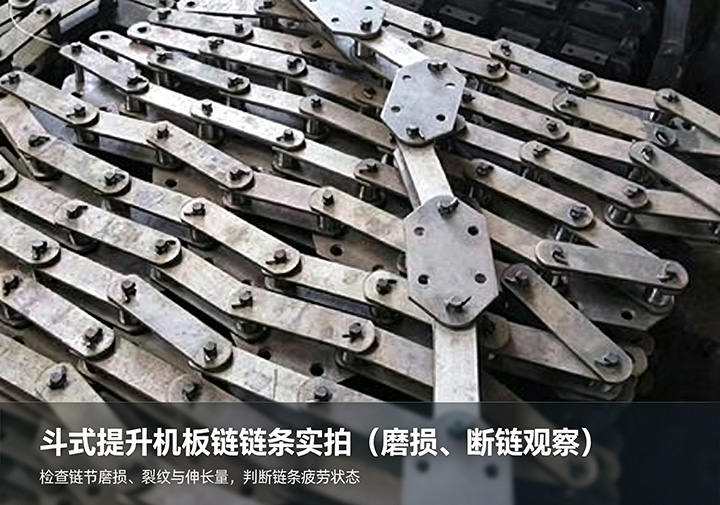
排查時,先聽運行聲音,若聽到規律性“咔嗒”異響,說明鏈板或銷軸已出現裂紋。取出斷裂鏈節觀察斷口形態——平整有光澤多為疲勞斷裂,有縮頸或拉毛多為過載拉斷。用卷尺測量鏈條整段伸長量,若超過原始長度3,說明磨損嚴重。同時檢查鏈輪齒面是否磨成尖刀狀。
根據排查結果,選擇對應的處理方法。若多種原因并存,依次操作即可:
更換斷裂鏈節:用專用拆鏈器取出斷裂鏈節,更換同型號新鏈節,嚴禁新舊不同品牌混用,確保銷軸鎖片固定牢靠。
整條更換判斷:若伸長量已超3,建議整條更換鏈條,新舊混用會因節距差異加速磨損。
調整張緊度:調整尾部張緊裝置,使鏈條在鏈輪上的垂度約為鏈輪中心距的百分之一到百分之二,手指按壓略有回彈即可,切忌過緊。
更換鏈輪:若鏈輪齒形已磨成尖刀狀,需聯系廠家同步更換,否則新鏈條壽命會縮短過半。
試運行驗證:更換完畢后手動盤車2-3圈,確認嚙合順暢、無卡滯,再低速空載運行5分鐘,無異響后逐步加載。
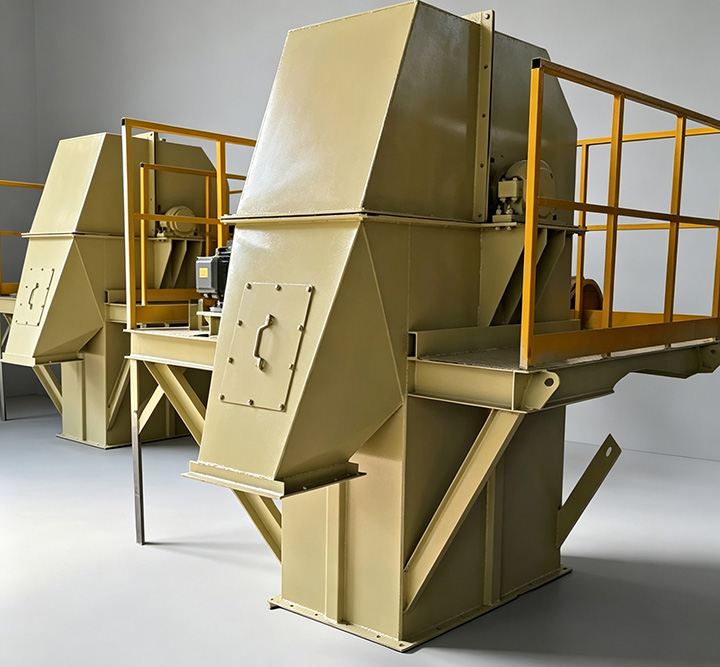
設備維護是一項長期工作,建議將本文作為日常巡檢和故障處理的參考工具。若您在現場遇到文中未覆蓋的復雜情況,或需要針對具體工況獲取技術支持,歡迎聯系我們的技術團隊。良好的維護習慣加上科學的處理方法,才能讓設備運行更穩定、更長久。


